2025年智能制造升级背景下工业自动化产线改造关键技术要点解析
2025年,中国制造业的智能化改造已从“试点示范”全面走向“规模化落地”。工信部最新数据显示,上半年规模以上工业企业数字化研发设计工具普及率已突破80%,但产线实际稼动率与理论产能之间的差距,依然是许多工厂挥之不去的阴影。我们走访了长三角和珠三角的数十家制造基地后发现,不少企业斥巨资引入的智能产线,其综合效率提升幅度远低于预期,问题的根源往往不在昂贵的数控机床或机器人本体,而在于产线改造中那些被忽视的“细节工程”。
一、被低估的“机械设计”短板:柔性化不是堆砌自由度
很多企业在规划工业自动化产线时,容易陷入一个误区:认为增加六轴机器人数量、上马AGV小车,就实现了柔性制造。实际上,真正的柔性取决于机械设计阶段的“工艺预埋”。例如,在汽车零部件加工产线中,我们团队曾遇到一个典型案例——客户原有设备在更换工装时需停机4小时,经过重新设计快换夹具和定位销结构,换型时间压缩至25分钟以内。这里的关键不是采购更贵的设备,而是通过机械设计层面的模块化思路,把定位误差控制在±0.02mm内,同时保证重复定位的一致性。
另一个常被忽略的是产线节拍与传送机构之间的匹配。许多改造项目沿用传统的皮带输送,导致高速加工中心频繁等待。我们通过对辊道输送的动力学仿真,将线体启停加速度从0.3g提升至0.6g,在设备功率不变的前提下,整线节拍缩短了12%。这恰恰说明,技术研发的着力点应放在机构创新上,而非盲目堆砌伺服电机。
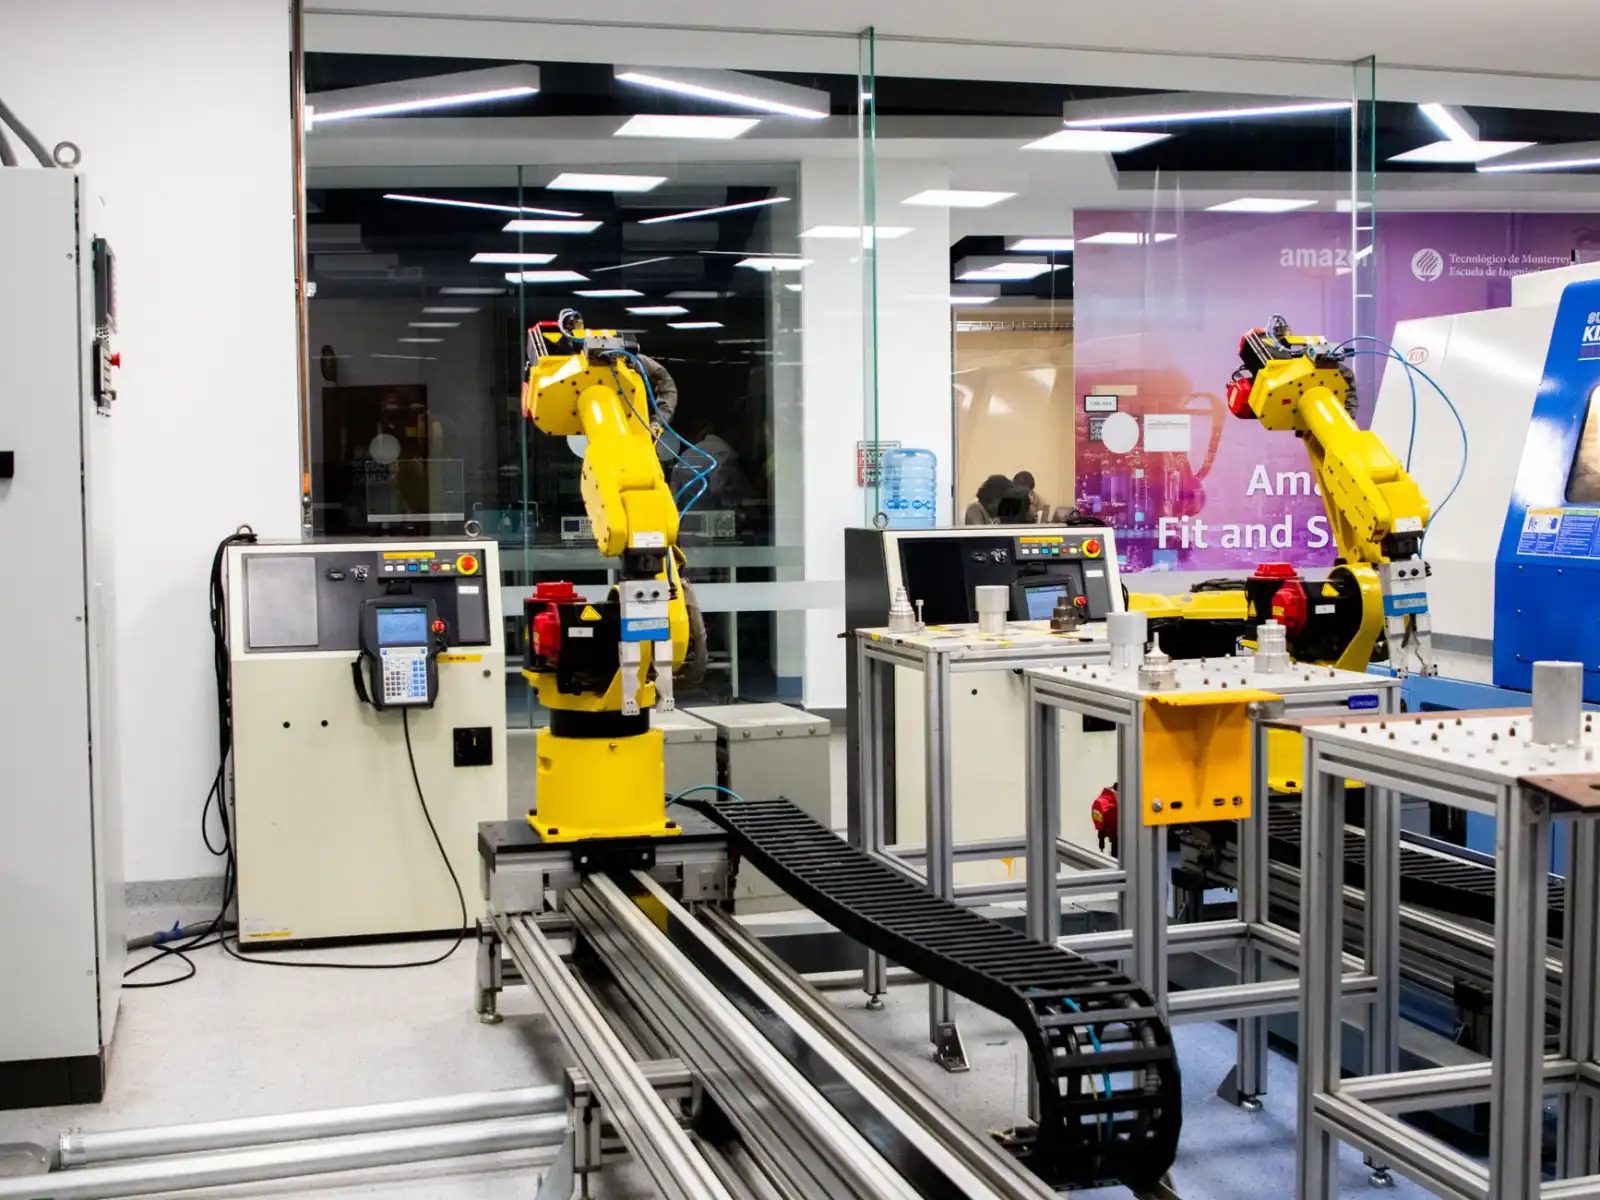
二、改造中的“硬骨头”:老设备的数据孤岛与通讯协议壁垒
走访中我们发现,超过六成制造企业的存量设备服役年限在8年以上,这些“老功臣”普遍采用封闭式PLC或专用控制器,缺乏标准化的OPC UA接口。强行更换控制单元,成本高昂且风险极大。一个成熟的改造方案,往往需要技术团队对原设备的电气原理图进行逆向分析,通过加装边缘计算网关,将RS485/Modbus协议转换为MQTT数据包,在不改动原有继电器逻辑的前提下,实现数据采集与远程监控。这项工作的难度不在硬件,而在于对老设备的深度理解与系统性测试。
这里需要特别提醒:工业自动化改造并非“新设备替代旧设备”的单选题。我们曾为一家液压件工厂保留其服役12年的卧式加工中心,仅通过改造刀库机械手和增加在线检测探头,就让该设备的有效产出提升了35%。这种“外科手术式”的升级,比整线更换节省了约60%的投资预算,且调试周期缩短三分之二。
三、技术选型的对比:协作机器人 vs. 高速桁架,谁更适合你的产线?
在当前技术语境下,很多企业主在上下料环节纠结于协作机器人与高速桁架机械手。从实际工况看,两者各有明确边界:
- 协作机器人:适合多品种、小批量、节拍要求不高(<15s/件)的柔性工位,具备碰撞检测功能,可与人混线作业,但末端负载通常不超过10kg,且重复定位精度受臂展影响较大(±0.05mm)。
- 高速桁架:适合大批量、定节拍(<6s/件)的刚性连线,采用直线电机或齿轮齿条驱动,重复定位精度可达±0.02mm,刚性更强,但轨迹灵活性差,且需要较大的安装空间。
我们曾为一家电机装配企业做过对比测算:若年产量在50万件以下,协作机器人方案的综合成本(含维护与换产时间)更低;一旦年产量突破80万件,桁架的效率优势将完全抵消其较高的初始投资。因此,设备选型必须回归到节拍、批量与工艺冗余度的三维坐标系中,而非单纯追逐“智能化”标签。
四、改造落地的关键:从“交钥匙工程”到“陪跑式服务”
产线改造失败案例中,有一个高频共性:甲方与乙方在验收后便“各自安好”。实际上,产线参数会随刀具磨损、环境温度、毛坯余量波动而漂移。我们建议企业选择具备机械设计与软件开发双重能力的集成商,并在合同中明确“工艺数据包”的交付——包括各工位的力-位移曲线、热补偿模型及关键参数容差范围。以我们服务过的精密铸造后加工产线为例,验收后三个月内,我方工程师驻场协助调整了7版切削参数,最终将刀具寿命从180件/刃提升至340件/刃,这背后是技术研发团队对主轴负载频谱的持续监测与迭代优化。
对于正准备启动改造的企业,有几点务实建议:第一,不要急于上云,先把产线的设备综合效率(OEE)数据采集做扎实;第二,机械设计阶段务必预留20%的扩展接口与物理空间,避免二次改造的重复投入;第三,所有控制逻辑必须保留“手动/半自动/全自动”三档切换模式,以防系统异常时产线完全瘫痪。工业自动化的本质不是炫技,而是在可靠性、效率与投资回报率之间找到那个最稳定的平衡点。这条路没有捷径,但每一步都算数。