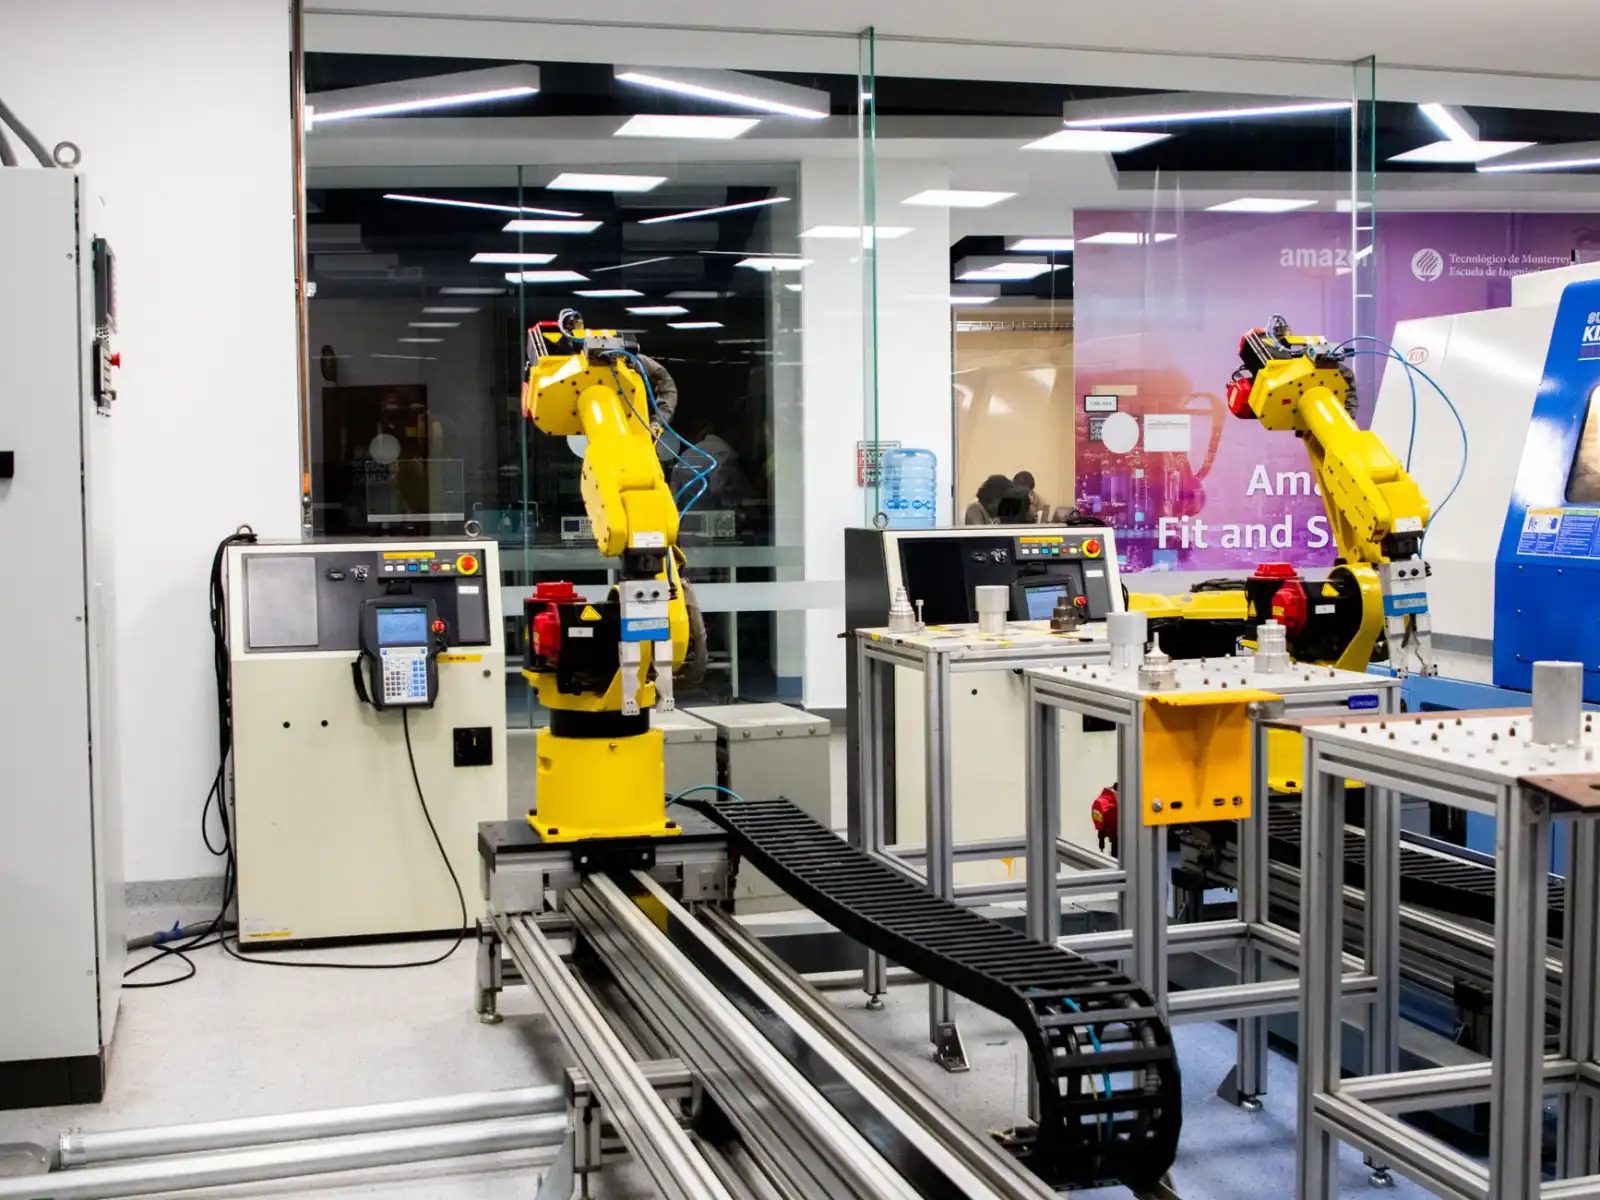
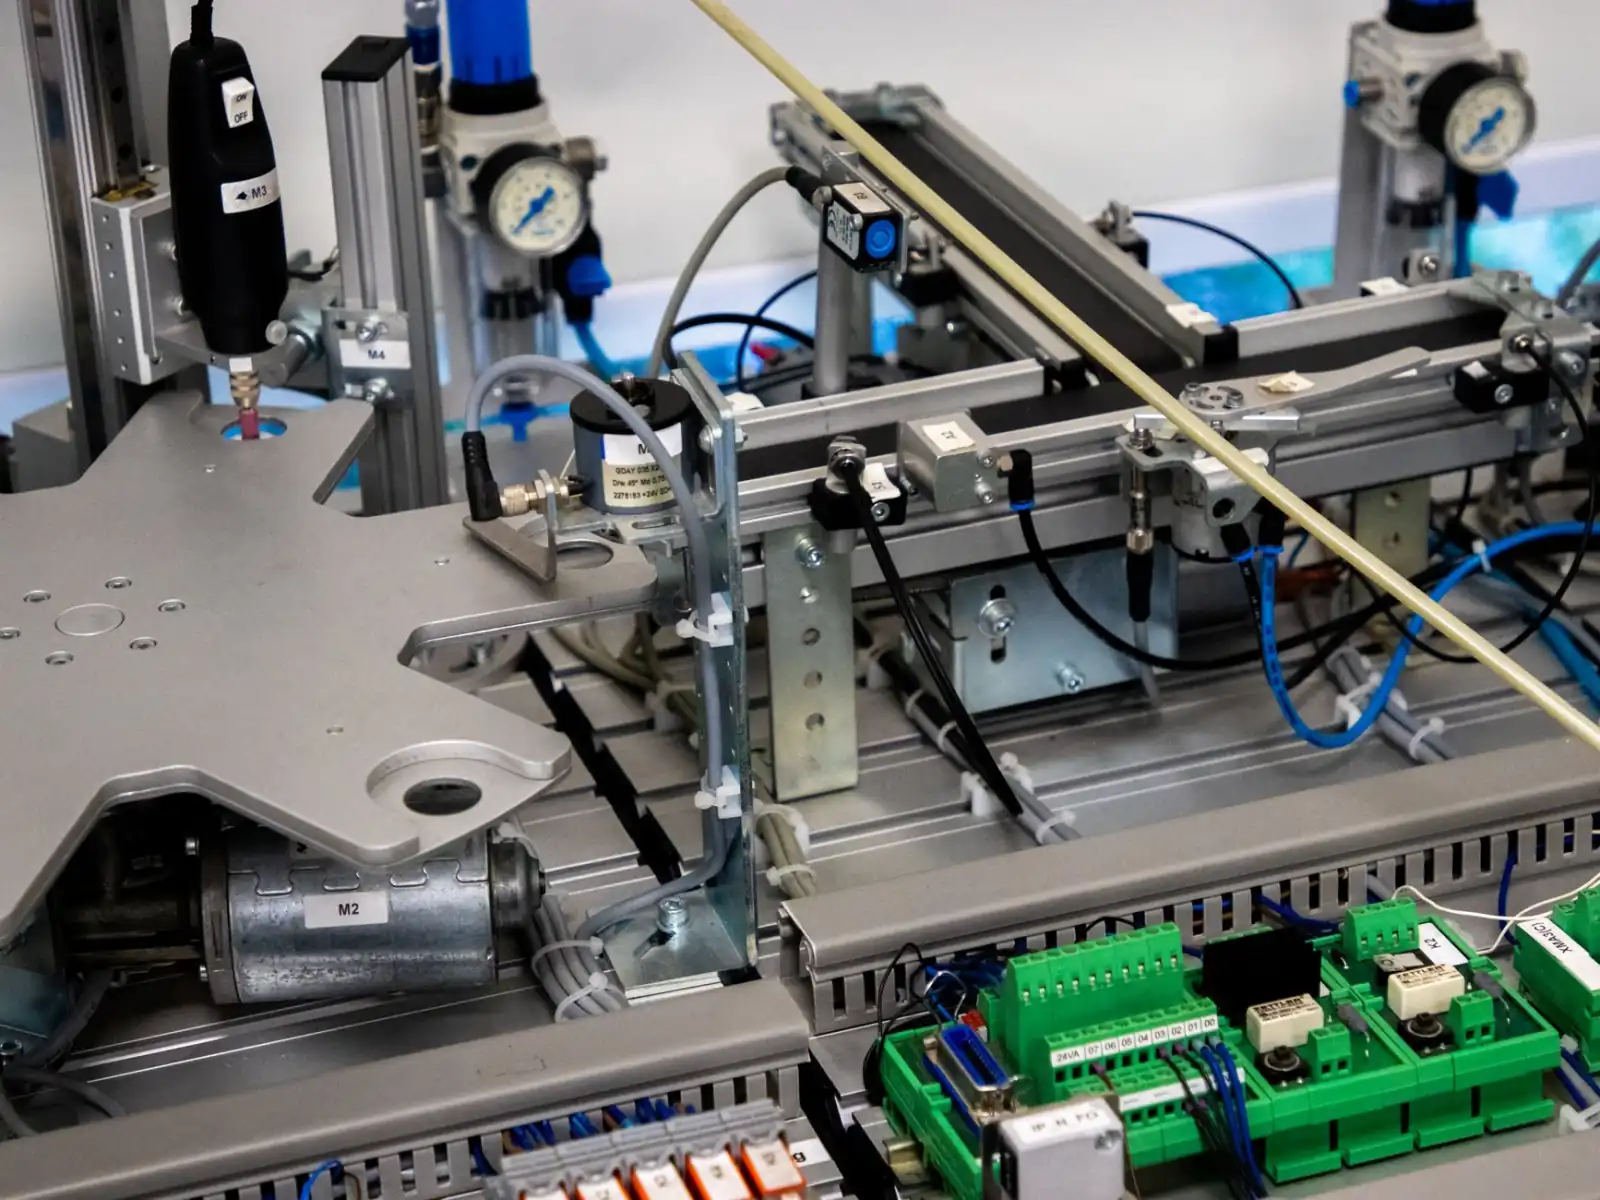
工业自动化设备机械设计中的关键工艺优化策略
在产线节拍不断压缩、公差要求逼近微米级的今天,工业自动化设备的机械设计早已不是简单的“画图出图”。作为技术研发人员,我们更关注的是如何在结构层面规避振动、热变形与装配误差的叠加效应。北京蓝工科技有限公司在多个非标自动化项目中总结出一条经验:**工艺优化的起点,不是选多贵的零件,而是重新审视力流的传递路径。**
一、从“刚性堆叠”转向“刚度匹配”的设计逻辑
传统设计习惯把机架、模组、执行机构层层加厚,以为刚度越高越好。但实测数据表明,当整机固有频率与激励频率接近时,盲目增加质量反而会放大共振幅值。我们在某锂电池贴标设备中,将原本的实心铝板机架改为“蜂窝加强筋+阻尼填充”结构,质量减轻11%,但一阶固有频率从68Hz提升至93Hz——这直接让贴标精度从±0.15mm收窄到±0.08mm。
关键做法是:先做模态分析,再定截面形状。利用有限元软件扫频,找出薄弱点,然后针对性地布置斜撑或改变筋肋方向,而不是整体加厚。这种“刚度匹配”策略,能让材料用在真正需要的地方。
二、热误差补偿:被忽视的“隐形杀手”
很多设备在冷机状态下精度合格,运行两小时后却出现漂移。根源往往在丝杠、轴承座和导轨基座的热膨胀系数差异。我们曾为一台在线检测设备做24小时温升测试:环境温度23℃±1℃时,主轴箱温升达到14.6℃,导致Z轴定位误差累计0.032mm——这已经超出多数检测工序的允许范围。
解决路径有两条:
- 结构对称设计:让热源(电机、丝杠)位于结构中心,使热变形方向对称抵消;
- 强制冷却回路:在关键法兰面加工环形油槽,配合温度闭环控制,将温升控制在±2℃以内。
我们在这台设备上同时实施两项措施后,连续运行8小时的热漂移从0.032mm降至0.007mm,效果立竿见影。值得注意的是,技术研发阶段一定要预留温度传感器的安装接口,否则后期改造的成本会翻三倍以上。
三、装配工艺的数字化预演
机械设计图纸再完美,装配顺序不合理也会导致精度丧失。比如某六轴机器人手腕部,如果先装减速机再装交叉滚子轴承,因轴向预紧力不均,会使末端重复定位精度从±0.02mm劣化到±0.06mm。我们现在的做法是:在三维模型里定义每个零件的**装配基准与调整垫片厚度**,并生成虚拟装配动画,提前暴露干涉和累积公差。
实操中,我们还会要求工艺工程师参与设计评审,重点核对以下三点:
- 所有轴承位是否设计有可测量的调整环;
- 关键配合面是否标注了接触率(≥75%);
- 是否预留了激光干涉仪的检测窗口。
这些细节,往往决定了设备在客户现场能否一次通过验收。
四、数据对比:优化前后的实际收益
以我们为某汽车零部件厂定制的拧紧机为例,通过上述三项策略(刚度匹配、热补偿、装配预演)的综合应用,最终数据对比如下:
| 指标 | 优化前 | 优化后 | 提升幅度 |
|---|---|---|---|
| 节拍时间 | 8.5s | 6.2s | 27% |
| 扭矩精度CPK | 1.12 | 1.67 | +49% |
| 年维护停机 | 38小时 | 11小时 | -71% |
这组数据说明,工艺优化的回报周期通常不超过6个月,而带来的稳定性收益是长期的。
工业自动化设备的机械设计,本质上是一场对“误差来源”的围剿。无论是刚度匹配、热管理还是装配路径,都需要技术研发团队在前期投入更多计算与验证。北京蓝工科技有限公司始终认为,一台好设备不是“校出来”的,而是“设计出来”的。只有把工艺优化前置到图纸阶段,后续的制造、调试、运维才会水到渠成。