北京蓝工科技工业自动化产线升级改造技术要点解析
当一条服役超过八年的产线突然在凌晨三点宕机,维护团队翻遍图纸也找不到故障点——这种场景,在今天的制造业工厂里并不罕见。多数老旧产线的症结,早已不是某个零件磨损,而是整条线的控制逻辑、机械结构与当下产能需求之间产生了系统性错位。北京蓝工科技有限公司在近三年承接的37个改造项目中,有29个属于此类“结构性老化”,而非单纯部件损坏。
行业现状:改造比新建更考验技术功底
国内制造业正处在一个尴尬的窗口期:新建整线成本高、周期长,而直接淘汰旧设备又意味着巨大沉没成本。于是,工业自动化产线的升级改造成了最务实的选择。但改造的难度其实远超新建——你必须在既有机械框架里塞进新的控制逻辑,在有限空间内重新排布传感器和执行机构,还要保证新旧系统在至少六个月内并行运转。这要求服务商不仅要懂机械设计,还得有深厚的现场调试积累。
核心技术一:老设备的新神经——控制层重构
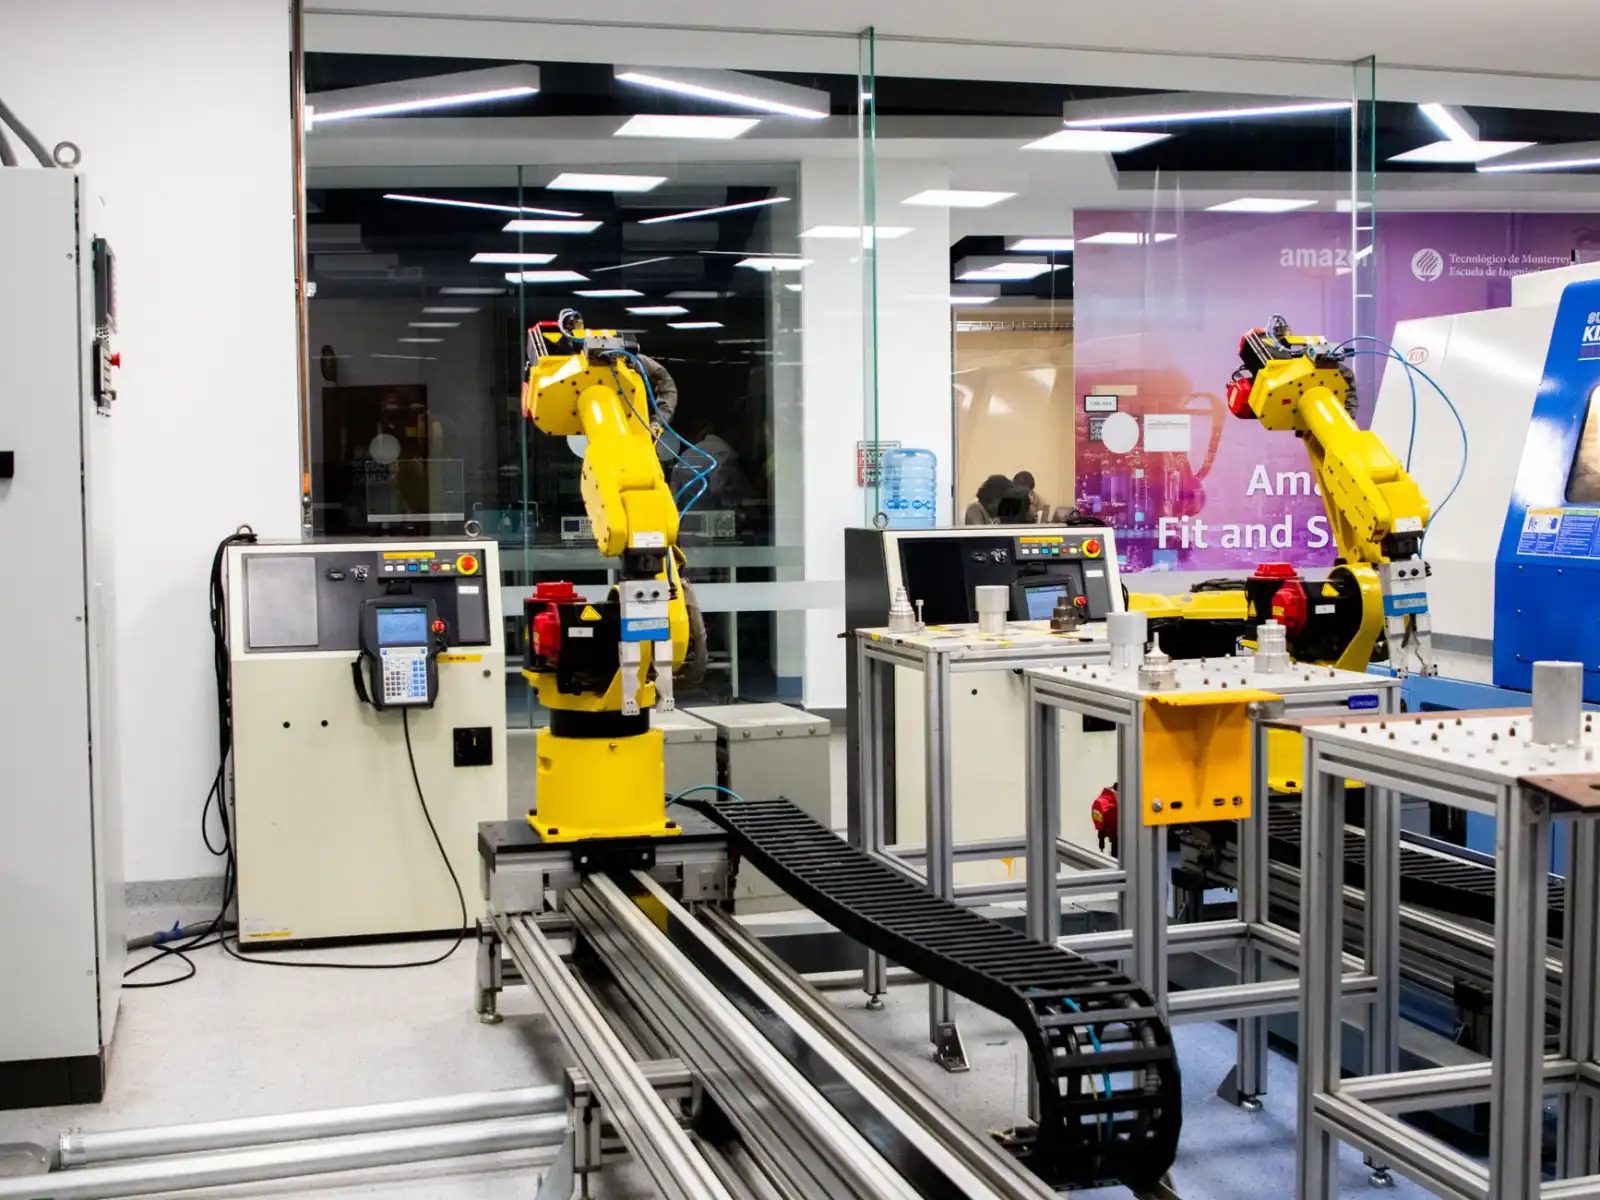
我们在改造项目中首先动刀的,往往是控制层。很多老产线还在用PLC+继电器柜的旧架构,响应速度和生产数据的采集能力都跟不上。蓝工科技的做法是保留原有动力回路,仅替换控制单元,采用分布式I/O加工业级实时以太网总线。这样做的好处很直接:技术研发团队只需在现场做一轮点对点信号核对,就能把改造停机时间压缩到72小时以内。以我们为某汽车零部件厂完成的变速箱壳体加工线改造为例,控制层更新后,节拍时间从95秒缩短至71秒,良品率提升了4.2%。
核心技术二:机械结构的“微创手术”
很多同行一上来就想着换掉整条输送线,我们倾向于做“微创”。具体来说,就是对夹具、定位机构和上下料工位进行针对性优化。比如,用伺服压装替代气动压装,不仅压力闭环可控,还能通过力位移曲线反推来料品质。这里有一个关键数据点:在高速运转的设备上,哪怕只是把定位销的配合间隙从0.05mm收紧到0.02mm,都能让最终装配精度产生质的飞跃。当然,这需要精确的机械设计计算和有限元分析支撑,否则刚性不足反而会引入振动。
- 评估现有设备的剩余寿命周期,避免过度改造
- 梳理瓶颈工位,优先改造节拍最长或故障率最高的环节
- 预留通讯接口,确保改造后的产线能平滑接入未来的MES系统
选型指南:别只看参数表上的峰值速度
很多工厂在选购改造方案时,会被供应商提供的“理论产能提升”数字冲昏头脑。但真正的行家会问三个问题:设备在连续8小时运转后的热漂移是多少?当来料尺寸波动超出公差范围时,系统能否自动补偿?改造后维护人员的技能门槛提升了多少?蓝工科技在交付时,会附带一份完整的操作培训计划和应急备件清单,确保产线改造不是“一次性工程”。
以我们服务过的华北某电子元件厂为例,其插件线改造涉及37个工位的重新布局。我们没有选择全部推翻重来,而是保留了原线体框架,仅更换了末端执行器和视觉引导模块。最终投入产出比达到了1:4.7,投资回收期不到14个月。
应用前景:柔性化是下一站
未来的产线改造,核心词是“柔性”。不是单一产品的刚性节拍,而是能在几分钟内切换工装、自适应不同规格产品的生产模式。蓝工科技正在做的一项技术研发,就是通过数字孪生模型提前模拟改造效果,在虚拟环境中调优干涉点和时序逻辑,再映射到物理产线上。这套流程能将现场调试时间再压缩40%左右。
产线升级从来不是买几台新机器那么简单,它是对既有制造能力的重新梳理和数字化重塑。北京蓝工科技始终相信,好的改造方案应当让老产线焕发新生,而不是让工厂陷入另一轮设备迭代的军备竞赛。如果您正面临产线效率瓶颈,不妨从一次工位级评估开始,我们会在两周内出具一份包含节拍分析、故障树和投资回报测算的详细诊断报告。