智能制造生产设备解决方案:从机械设计到自动化技术研发的实践路径
日期:2026-09-15
标签:工业自动化,机械设计,技术研发,设备
在制造业向智能化转型的过程中,单一环节的优化已经很难带来系统性提升。一套真正可落地的智能制造生产设备解决方案,需要同时打通机械设计、工业自动化与技术研发三条主线,让设备从"能运转"走向"能感知、能决策、能自适应"。
一、机械设计:精度与刚性的底层博弈
很多产线改造项目失败,问题并不出在控制系统,而是机械本体的刚性不足或热变形失控。高速工况下,床身结构的固有频率若低于60Hz,振动会直接耦合进伺服环,导致定位精度从±0.02mm恶化到±0.08mm。因此,在方案设计阶段就需要完成有限元模态分析与拓扑优化,而非等装配后再补救。
- 关键承力件优先采用矿物铸石或高阻尼铸铁,阻尼比可达铸铁的5-8倍
- 直线导轨预紧等级需与负载惯量比匹配,避免过预紧引发爬行
- 热对称结构设计可将连续运行4小时后的漂移控制在10μm以内

二、工业自动化:从逻辑控制到数据闭环
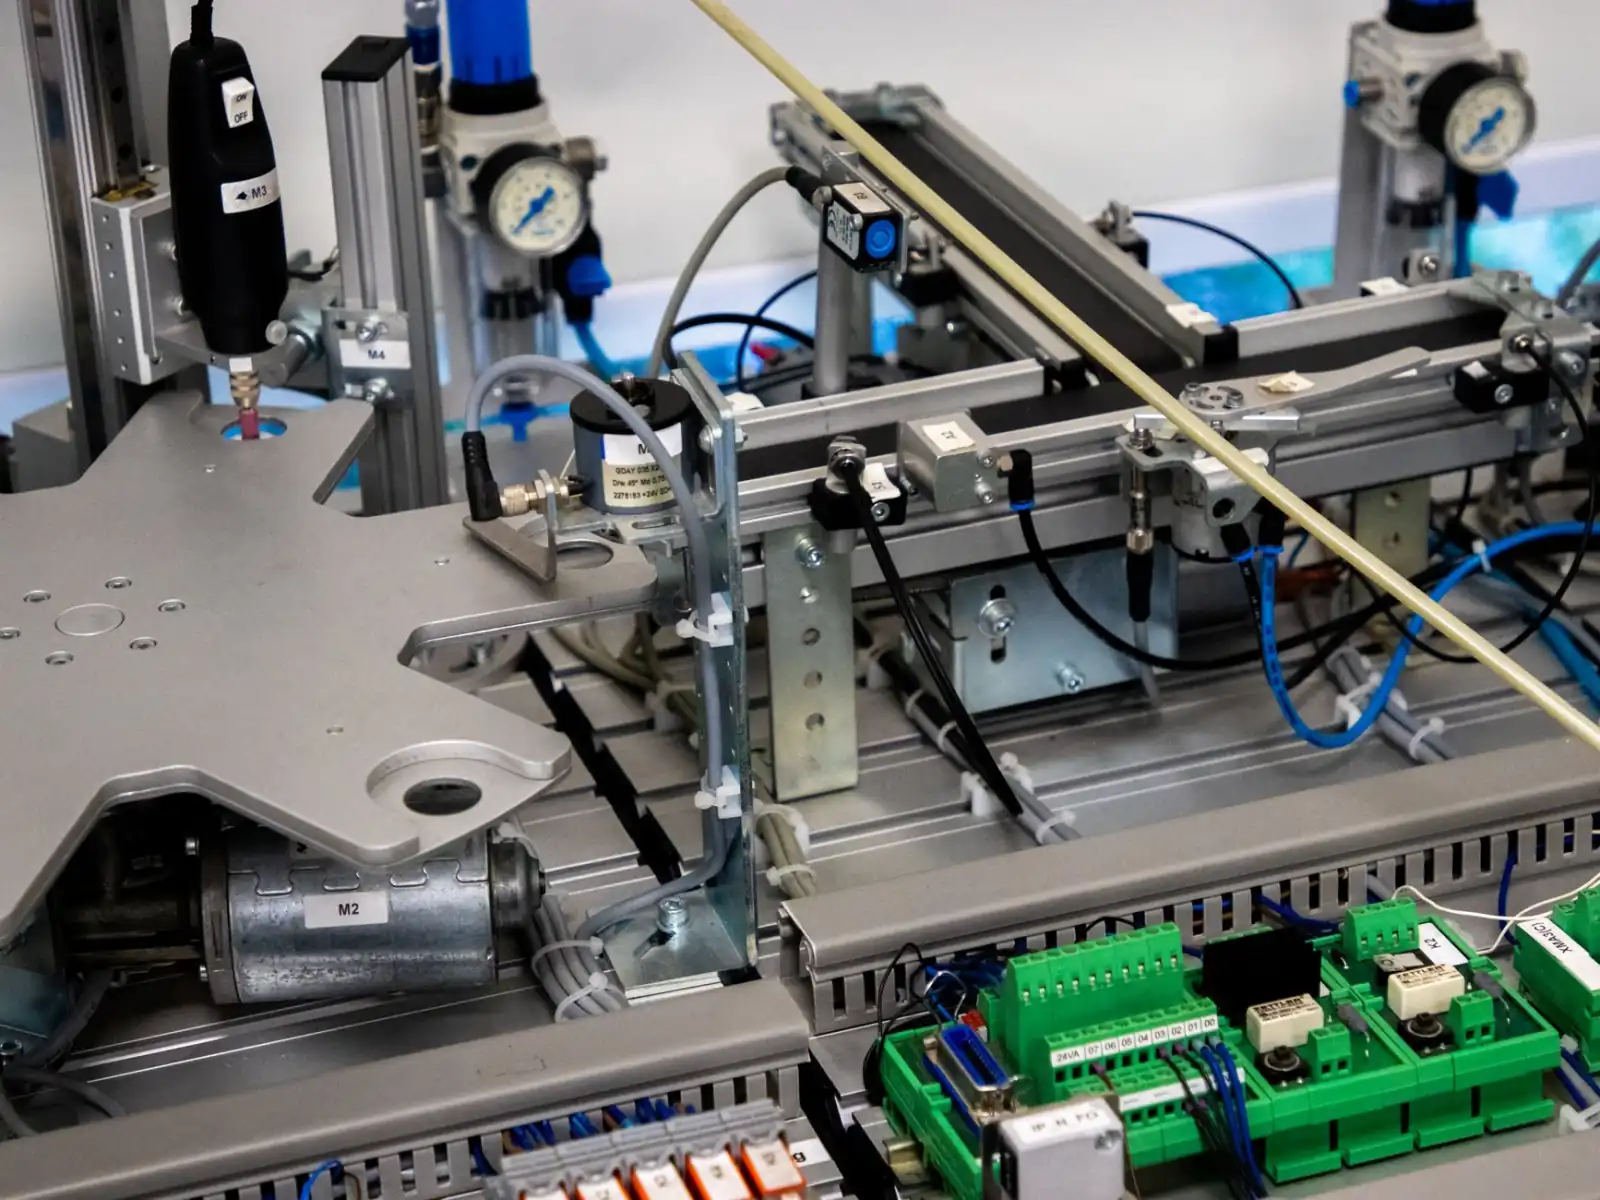
当前主流的自动化架构已从PLC+变频器的集中式控制,转向"边缘控制器+EtherCAT总线+分布式IO"的架构。通信周期从传统的10ms压缩到1ms甚至250μs,使得多轴插补和视觉引导的实时协同成为可能。北京蓝工科技在多个装配线项目中,将运动控制与机器视觉部署在同一实时内核上,把抓取节拍从1.8秒缩短至1.1秒。
值得关注的是,工业自动化的价值不再局限于替代人工。通过OPC UA将设备层的扭矩、温度、振动数据上传至边缘节点,再结合轻量级模型做异常检测,可以在刀具失效前约15分钟发出预警。这种数据闭环才是智能化的核心。

技术研发的三个务实方向
- 模块化机械平台:将夹具、供料、检测单元标准化,换型时间从4小时降至30分钟
- 自适应控制算法:基于负载观测器的增益调度,解决变工况下的超调问题
- 数字孪生验证:在虚拟环境中完成80%的调试工作,现场调试周期压缩40%
三、实践案例:一条柔性装配线的改造
某电子连接器客户原有产线换型依赖人工调整机械限位,一次换型耗时3.5小时,且良率波动达2.7%。我们重新设计了伺服压装单元与快换夹具,配合视觉定位补偿,使设备具备自动识别产品型号的能力。改造后换型时间降至22分钟,良率稳定在99.6%以上,技术研发团队同步交付了参数自整定工具,客户可自行完成新产品的工艺调试。
智能制造的落地不靠堆砌概念,而靠机械、自动化与控制算法的深度耦合。把每一个刚性、惯量、通信周期的细节做扎实,设备才会真正具备柔性。