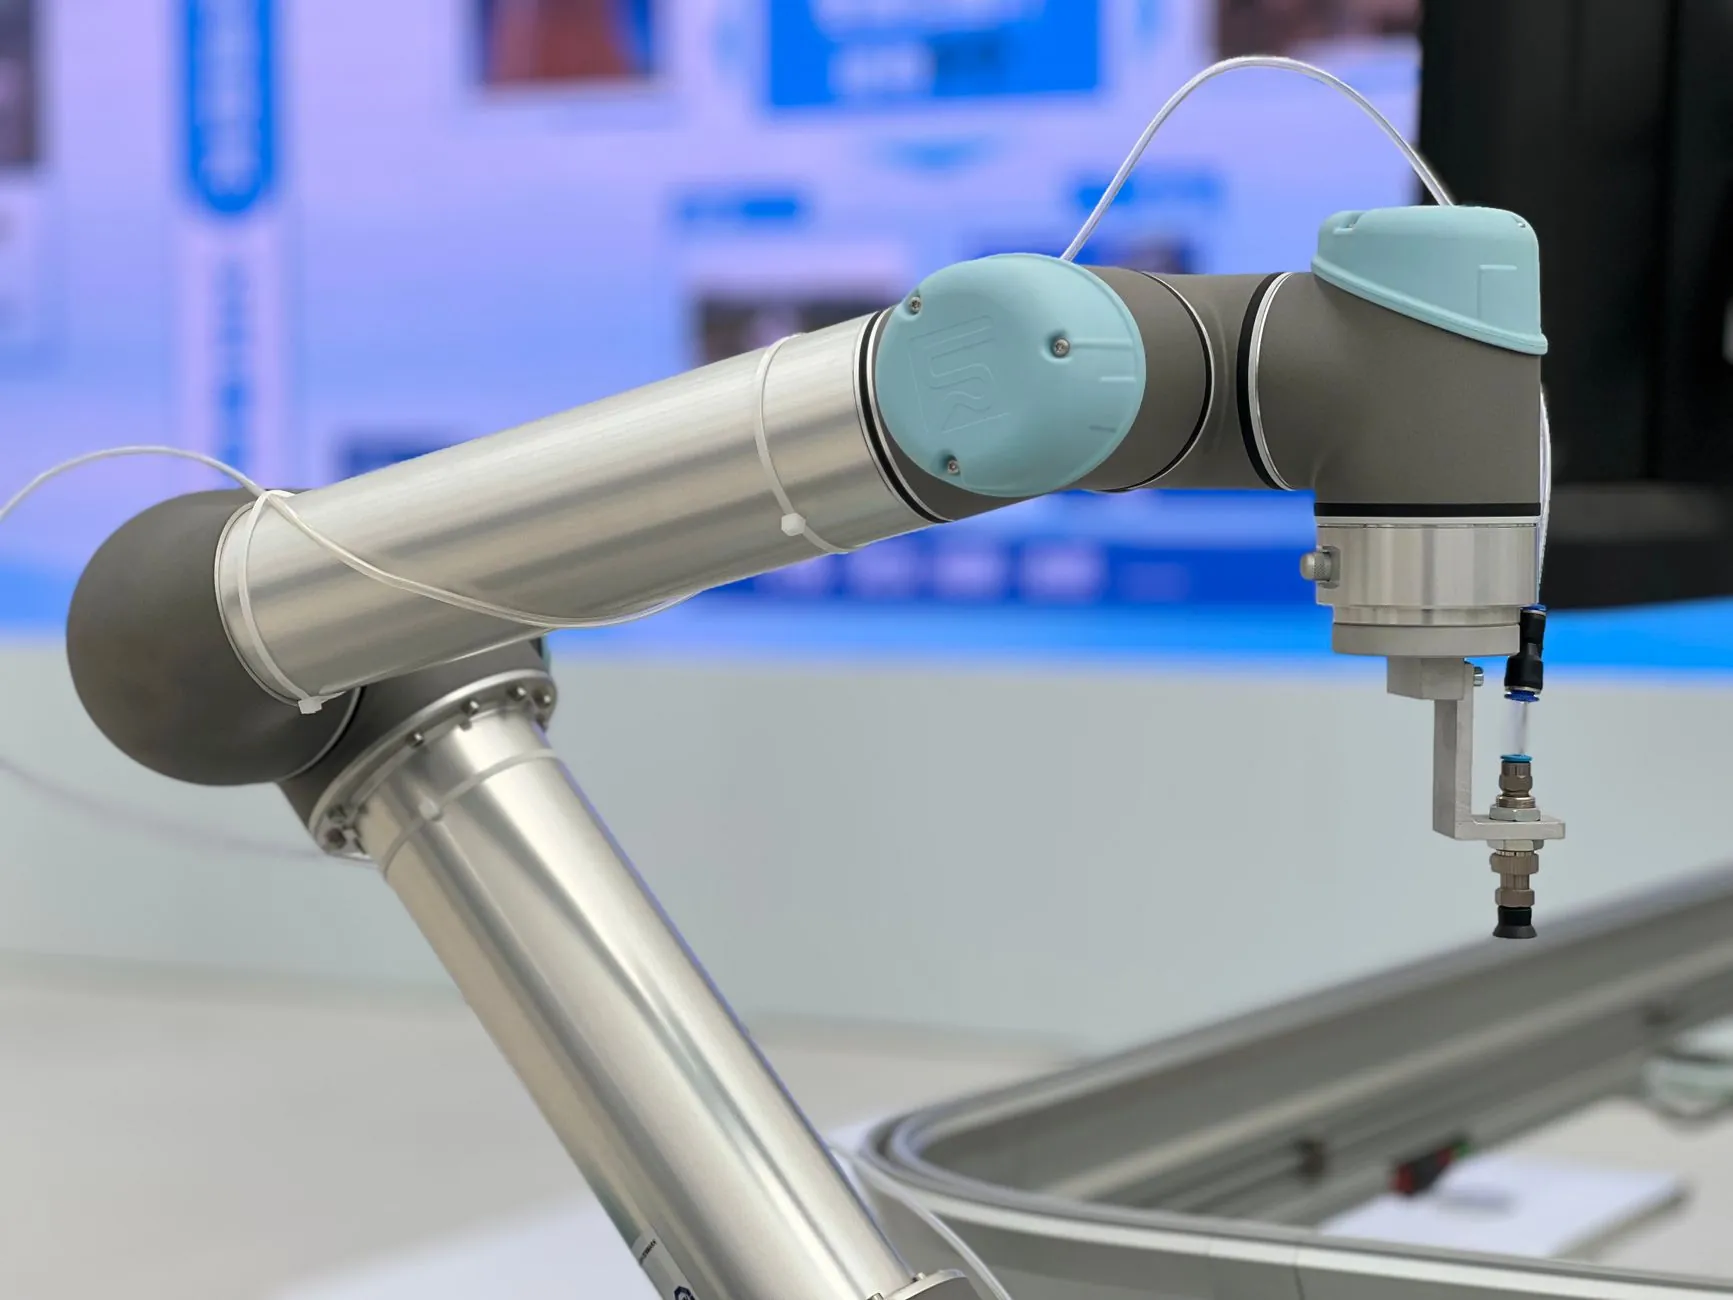
智能产线升级中机械设计模块化的关键技术路径
当传统产线在柔性化需求面前捉襟见肘时,越来越多的制造企业开始意识到:**工业自动化**的升级瓶颈,往往不在控制层,而在机械结构层的重塑能力。作为深耕工业装备领域多年的技术研发团队,北京蓝工科技有限公司在服务数十家客户的过程中,观察到一种普遍现象——设备改造的难点,并非单机性能不足,而是模块之间缺乏可复用的接口逻辑。
传统机械设计在产线升级中的三大痛点
首先是**非标设计的沉没成本**。一条产线中,哪怕只是更换一个工位夹具,往往需要重新设计整段输送机构的安装基面。其次是调试周期的不可控性——机械结构一旦定型,电气调试与机械修正的反复迭代,常常让项目交付时间偏离预期30%以上。最后是维护体系的碎片化,不同批次设备的易损件、润滑点、检测位置各不相同,这直接推高了运维团队的技术门槛。
这些痛点的本质,是机械设计缺乏一种“面向变更”的架构思维。换句话说,当市场要求产线在三个月内切换产品型号时,我们的**设备**是否具备快速重组的能力?答案显然是否定的。
模块化设计的关键技术路径
在近年的项目实践中,我们逐渐摸索出一套行之有效的技术框架。它并非简单的“搭积木”,而是基于功能语义的层级解耦。具体而言,包含以下几个层面:
- 接口标准化:统一动力、信号、气路的物理接口规格,将机械连接与能量传输在物理层彻底解耦。例如,我们内部定义了统一的48V动力快插协议,使不同功能模组的换装时间从2小时压缩至15分钟。
- 功能型谱化:将复杂的加工流程拆解为“抓取、定位、检测、压装”等标准功能单元,每个单元有明确的性能边界和载荷曲线。技术研发部门据此建立了一个开放的型谱数据库,新项目启动时,优先从库中选型而非重新设计。
- 刚度匹配算法:这是最容易被忽视的细节。模块化并非削弱刚性,而是通过有限元分析,对连接法兰的厚度、螺栓分布进行参数化优化,确保组合后的整机模态频率不低于单机状态的90%。
以我们为某汽车零部件企业实施的装配线改造为例,通过将原有12个独立工位重构为8个标准模组,机械部分的现场安装调试时间从22天缩短至9天。更关键的是,当客户在次年提出增加视觉检测需求时,仅需在预留的标准接口上挂载新模组,**工业自动化**系统的整体停机时间被控制在半天以内。
实践中的三个设计准则
在具体推进模块化改造时,有三条经验值得分享。其一,**不要追求全模块化**,而是对高频率变更区域(如换型工装、快换抓手)实施模块化,对基础框架(如床身、底座)保留整体铸造方案,这样能平衡成本与灵活性。其二,在3D模型阶段就要进行虚拟装配验证,我们的技术研发团队会利用干涉检查工具,提前暴露接口冲突,避免在车间现场发现问题。其三,为每个模块建立独立的BOM和维修手册,这看似增加文档工作量,却能在设备全生命周期内显著降低服务响应成本。
当然,模块化设计对企业的**机械设计**能力提出了更高要求——它需要工程师具备更强的抽象思维和系统视角。蓝工科技内部一直强调,机械工程师必须读懂PLC的I/O映射表,电气工程师也要理解结构受力分析,这种跨界素养是模块化落地的人才基础。
从行业趋势来看,产线升级正在从“单机自动化”走向“系统可重构”。模块化机械设计不仅是技术路径的选择,更是一种面向长尾市场的战略布局。它让设备从“刚性资产”转变为“柔性能力”,这正是未来智能工厂的核心竞争力所在。
北京蓝工科技有限公司将持续深耕这一领域,把每一次项目实践中的接口数据、失效案例和优化参数沉淀为可复用的设计准则。我们相信,当机械结构真正具备了软件般的可迭代性,**工业自动化**的边界将被重新定义。